

Вертикальная зубчатая муфта: надежное решение для передачи крутящего момента
2026-10-19
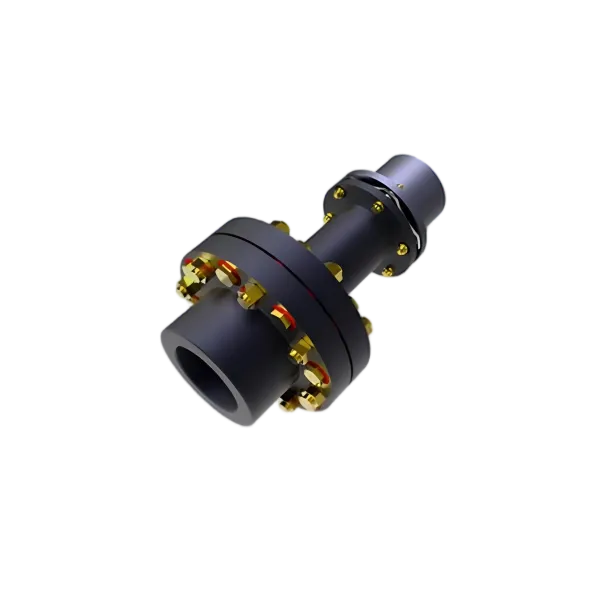
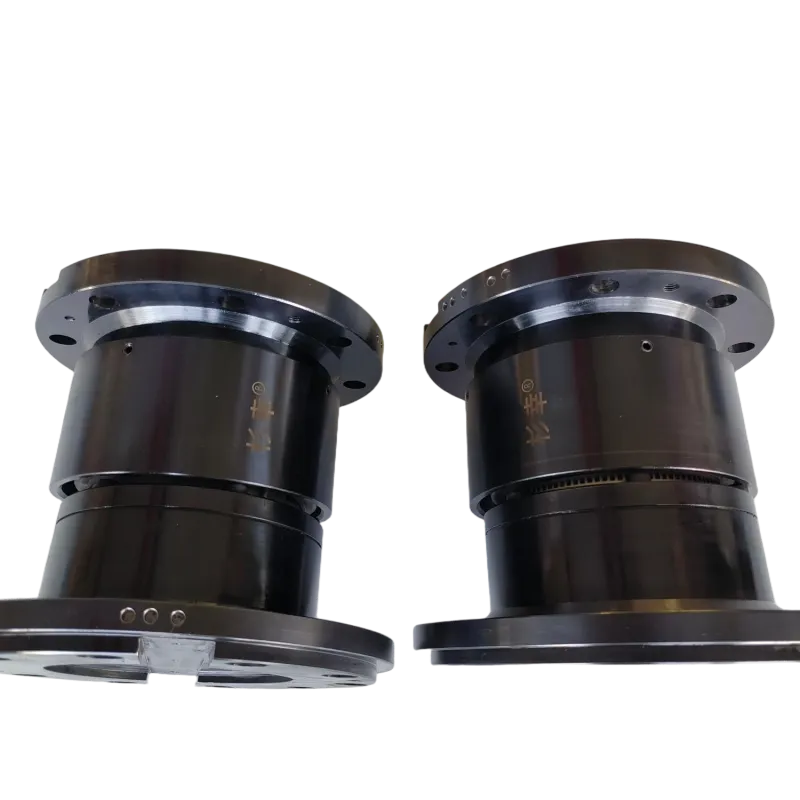
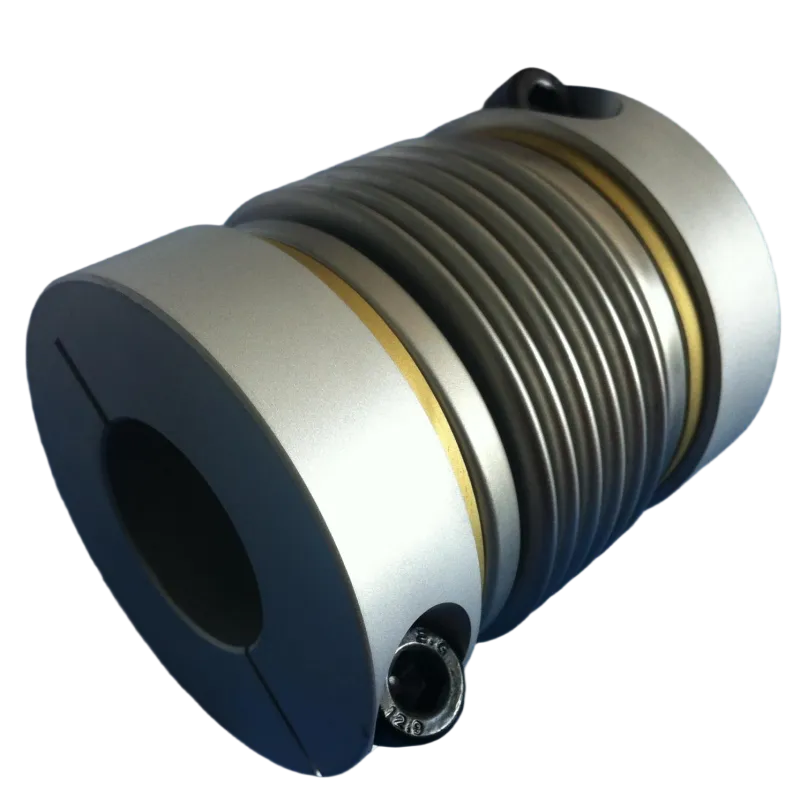
Вертикальная зубчатая муфта — не просто соединительный элемент. Это критически важный узел, от которого зависит стабильность работы бурового привода при перепадах нагрузки до 120 кН·м, вибрациях выше 4,5 мм/с и монтаже в условиях ограниченного вертикального пространства. Мы проектируем и испытываем такие муфты с 2014 года — и знаем, что «вертикальное расположение» меняет всё: распределение осевых усилий, тепловые зоны контакта зубьев, путь масляной плёнки и даже алгоритм затяжки болтовых соединений.
Почему стандартные горизонтальные решения здесь не работают
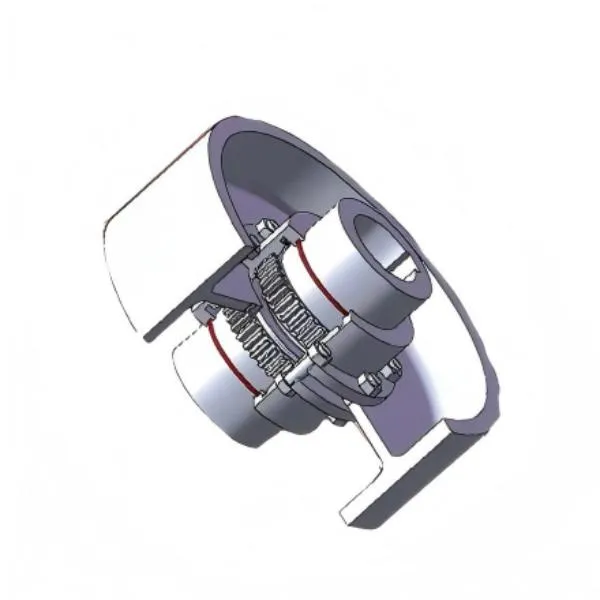
Когда валы соединяются под углом 90°, а ось вращения строго вертикальна, возникают три фундаментальных вызова. Во-первых — гравитационное смещение ведомого вала вниз. Даже при точной центровке 0,03 мм через 8–12 часов эксплуатации наблюдается просадка до 0,11 мм. Во-вторых — неравномерное смазывание: масло стекает с нижней части зубчатого венца, оставляя верхние зубья в режиме граничного трения. В-третьих — концентрация осевой нагрузки на опорную поверхность ступицы, а не на подшипниковые узлы. Именно поэтому наши вертикальные зубчатые муфты оснащаются усиленным бочкообразным профилем зуба (радиус кривизны 0,8–1,2 мм), внутренними маслоприёмными канавками и утолщённой опорной юбкой — толщиной 22 мм вместо типовых 14 мм.
Как мы обеспечиваем надёжность без избыточного запаса прочности
Мы не увеличиваем массу муфты — мы перераспределяем напряжения. На станках YK38 и 362 мм мы нарезаем зубья с контролируемой жёсткостью: модуль 4,5–8,0, угол наклона 25°, коэффициент коррекции +0,25 для компенсации прогиба вала. Каждая партия проходит балансировку на HKQ-1000 (остаточный дисбаланс ≤ 0,5 г·мм/кг) и стендовые испытания на крутящий момент до 200 кН·м — с имитацией резких скачков нагрузки и циклических перегрузок по ГОСТ Р ИСО 10816-3. Результат: срок службы 15 000 часов при 1200 об/мин и 97 % коэффициента готовности даже в условиях Сибири и Арктики.
Что клиенты реально проверяют перед закупкой
На практике заказчики не спрашивают «какие сертификаты?». Они задают конкретные вопросы:
Эти параметры мы указываем в техническом паспорте — без округлений, без «до» и «около».
Выбор — это не компромисс, а точная адаптация
Вертикальная зубчатая муфта от ООО «Тунхуа Аотан Дунли Машинери Мануфактуринг» — это решение, спроектированное под вашу задачу, а не под каталог. Мы не продаём «типовые изделия». Мы принимаем чертёж, техзадание или фото существующего узла — и в течение 5 рабочих дней предоставляем расчёт компенсации смещений, схему смазки, рекомендации по болтовому соединению и график испытаний. Уже более 170 проектов реализовано по индивидуальным ТЗ — от роторов CNPC Chuanqing до верхних приводов Sinopec Fourth Petroleum Machinery Plant. Если ваша установка работает в вертикальной плоскости — начните с точного измерения осевого люфта и температурного градиента в зоне соединения. Остальное — наша работа.